
E-mail: ncjt@zjncjt.com


En 20-tons Acheson-grafitiseringsovn kan holde fuld effekt i 24 til 40 timer og har derefter brug for fem til syv dages afkøling, før nogen åbner den. Spidstemperaturen er overskriften, men prisen pr. ton bestemmes af tre mere støjsvage ting: ovntypen, isoleringens tilstand og kraftprofilens form.
To butikker, der kører den samme 2800 °C tidsplan, kan afvige med 30 procent i kilowatt-timer pr. ton. Mellemrummet er normalt ikke transformatoren. Det er komprimeret grafitfilt, en overdimensioneret kølesløjfe eller en samleskinne dimensioneret til en kortere ovn.
Den korte version
Grafitisering er en faststof-omlejring, ikke et smeltetrin. I en koks eller hard-carbon precursor sidder grafenlagene nogenlunde parallelt, men forkert justeret, med en mellemlagsafstand nær 3,44 Å. Hold materialet over ca. 2200 °C, og lagene roterer til registrering. Afstanden falder mod 3.354 Å, krystallithøjden vokser, og de fysiske egenskaber følger: elektrisk resistivitet kan falde med en faktor på tre til ti, varmeledningsevnen stiger, og svovl, nitrogen og flygtige metaller forlader gitteret.
Den dobbelte handling, krystalbestilling plus rensning, er grunden til, at én ovntype betjener to markeder. Batterianodeproducenter køber processen for kapacitet og førstecykluseffektivitet. Elektrode- og recarburizer-producenter køber det for ledningsevne og askeindhold.
Under 2200 °C udvikler den lagdelte orden sig knap; mellem 2600 og 3000 °C flader kurven ud, mens energibehovet bliver ved med at stige. Det kommercielle sweet spot sidder normalt, hvor specifikationen er opfyldt, ikke ved det højeste antal ovnen kan overleve.
Tre familier dominerer: en modstandskoksleje omkring ladningen (Acheson), jævnstrøm passeret gennem emnerne forbundet i serie (intern-seriel), og grafitvarmeelementer eller -rør inde i en isoleret varm zone (kasse- og vakuumdesign). Strømtæthed, elektrodeslid og temperaturensartethed adskiller sig skarpt mellem dem.
En åben Acheson seng brænder en del af sin egen kulstofpakning. Vakuum- eller argonafskærmning beskytter grafitvarmere, holder ilt væk fra ladningen og lader flygtige stoffer pumpes ud i stedet for at blive genaflejret på produktet.
Grafitfilt og stiv grafitplade danner den varme overflade, kulfiberforstærket kulstof tager den belastningsbærende pligt, og aluminiumoxid eller mullitfiber med et mikroporøst back-up lag beskytter skallen. Hver millimeter af nedbrudt hot-face-materiale viser sig som skaltemperatur.
Type C termoelementer når omkring 2300 °C under rene, ikke-oxiderende forhold. Derudover er tofarvede pyrometre og safirfiberoptik de praktiske valg, og deres sigteveje skal holde sig fri for tjære og metaldamp.
Til pilotarbejde, rensningsundersøgelser og små C/C-kompositdele er et grafitopvarmet vakuumkammer det sædvanlige indgangspunkt, da det kombinerer en kontrolleret atmosfære med en målbar varm zone.
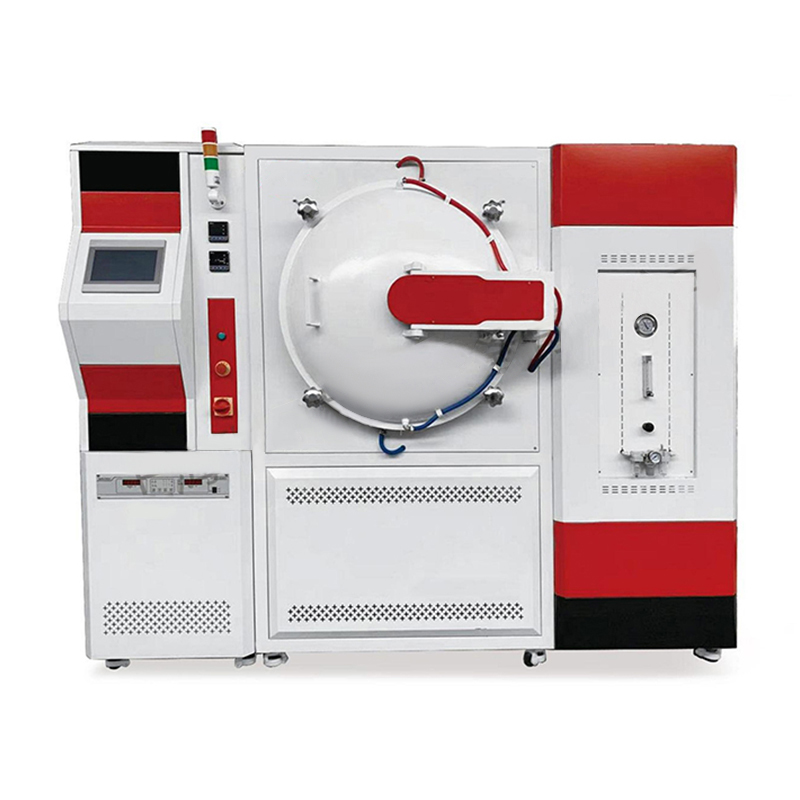 Vakuum kulstofrørovn Denne vakuumkulstofrørovn er en højtemperaturovn med høj vakuummodstand med et grafitvarmeelement. Den maksimale temperatur kan nå 2000°C-2300°C.... Se produkt →
| Ovn type | Typisk ladning | Højeste temperatur | Cyklus tid | Energi pr. ton | Bedste pasform |
|---|---|---|---|---|---|
| Acheson | 10–60 t pulver eller elektroder i et koksbed | 2500–3000 °C i kernen | 5-15 dage inklusive afkøling | 3500–5500 kWh | Stort volumen anode- og forgasningsanlæg, hvor kapitalomkostninger betyder mere end effektivitet |
| Intern-seriel | Elektrodesøjler forbundet i serie | 2800–3000 °C | 2-5 dage | 2800–3800 kWh | Grafitelektroder med stor diameter kræver ensartethed og lavere elektrodetab |
| Box-type | Pulver i saggers eller bakker, 1–10 t | 2500–3000 °C | 2-6 dage | 3000–4500 kWh | Batterianodemateriale i små og mellemstore partier med stram kontamineringskontrol |
| Kontinuerlig | Pulver tilført gennem en opvarmet kanal | 2400–3000 °C | Kontinuerlig, hours of residence | 2500–3500 kWh | Højvolumen anode linjer med stabile kvaliteter og stabil foderkvalitet |
| Vakuum- eller atmosfæregrafitovn | 1 kg–1 t med grafitvarmere | 2000-3000 °C | 6-36 timer | Ikke sammenlignelig, lille batch-afgift | Pilotkørsler, oprensning, C/C-kompositter, forskningsprøver |
Målerdata fra batch-cyklusser matcher sjældent salgsbrochuren. I en veldrevet Acheson- eller kasseovn er det nyttige opvarmningsarbejde en minoritet af den tilførte energi, og det største enkeltudvindelige tab er den varme, der føres med kølevandet og strålingen under den lange nedkøling.
Indikativ energiopdeling i en batchgrafitiseringscyklus
Et par tal, der er værd at spore, som sjældent vises på et specifikationsark:
Efterspørgslen er ikke længere domineret af stål alene. Lithium-ion anodemateriale har absorberet den største andel af nye ovnbyggerier, og det skifte ændrede, hvad købere beder om: strammere forureningsgrænser, kontrollerede atmosfærer og batch-registreringer, der overlever en revision.
Specialsegmentet er lille i tons, men krævende i udstyr: vakuumtæthed, partialtrykskontrol og varmezonematerialer, der ikke afgiver partikler på værket. Det er den samme logik, der bruges til valg af vakuumovnsisolering, hvor den varme zone er designet omkring udgasning, ikke kun temperatur.
Start fra produktspecifikationen og arbejd baglæns til ovnen, ikke omvendt. En 2600 °C tidsplan og en 2900 °C tidsplan kan dele en ovn, men ikke en driftsomkostning, og et renhedskrav på 50 ppm aske udelukker normalt et åbent koksbed fuldstændigt.
Ved tilbagebetaling er regnestykket stumpt. Anodegrafitisering bruger normalt 2500 til 4500 kWh pr. ton afhængigt af ovntype. Til en industriel tarif på 0,08 USD pr. kWh, er det 200 til 360 USD pr. ton i elektricitet alene, så barbering af 15 til 25 procent af shell- og køletab betaler sig en isoleringsopgradering tilbage på omkring 6 til 14 måneder på en travl linje. Hvis din proceskæde begynder med bindemiddelholdige grønne kroppe, sætter opstrømstrinnet den tæthed, grafitiseringscyklussen arver.
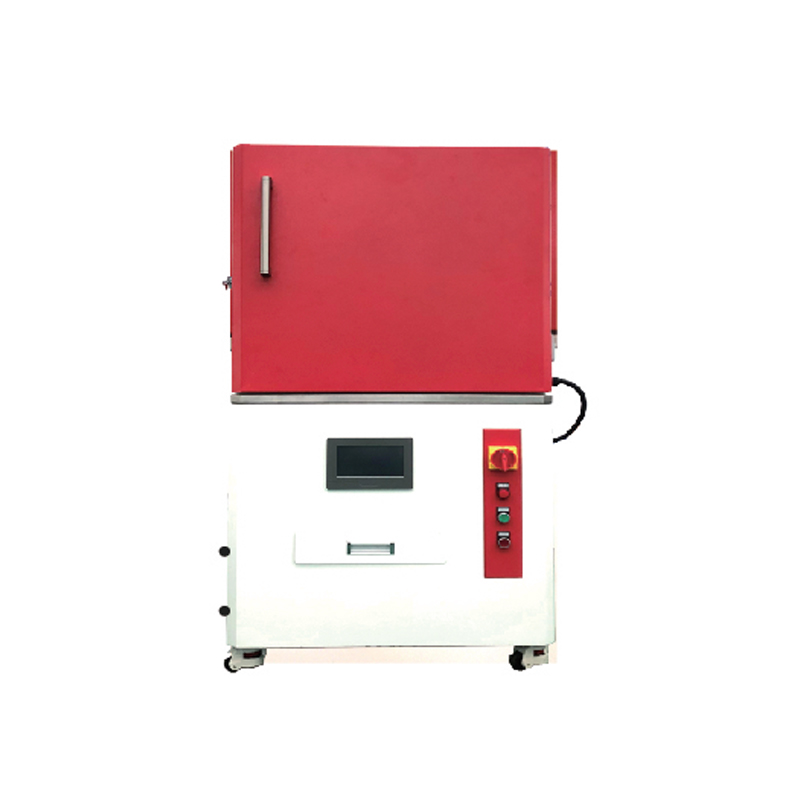 Højtemperatur afbindings- og sintringsovn Vores højtemperatur-afbindingsovn er en cyklus-operativ ovn udviklet af vores fabrik baseret på fordøjelse og absorption af lignende internationale produkter. D... Se produkt →
De fleste ovnproblemer melder sig selv som langsom drift snarere end pludselige fejl. Spor tre indikatorer hver kampagne: skaltemperatur ved faste punkter, kølevandsudløbstemperatur ved fast effekt og den tid, der er nødvendig for at nå indstillingspunktet. En stigning på 20 °C i skaltemperaturen på tværs af to kampagner er en foring samtale, ikke en sensorfejl.
Udskiftning af grafitfilt og stiv isolering er normalt drevet af kompression, forurening fra metaldamp og håndteringsskader under lastning. Hvor den varme ansigt ligger i intervallet 1300 til 1600 °C, gør aluminiumoxid eller mullitfiber og et mikroporøst back-up lag bag grafitten det tunge løft for det kolde ansigt. Den generelle logik med at matche isolering til ovnatmosfære og temperatur er dækket af dette vejledning til vakuumovnsisoleringsmaterialer , og de samme valgregler gælder, når en grafitiserings-hot zone genopbygges.
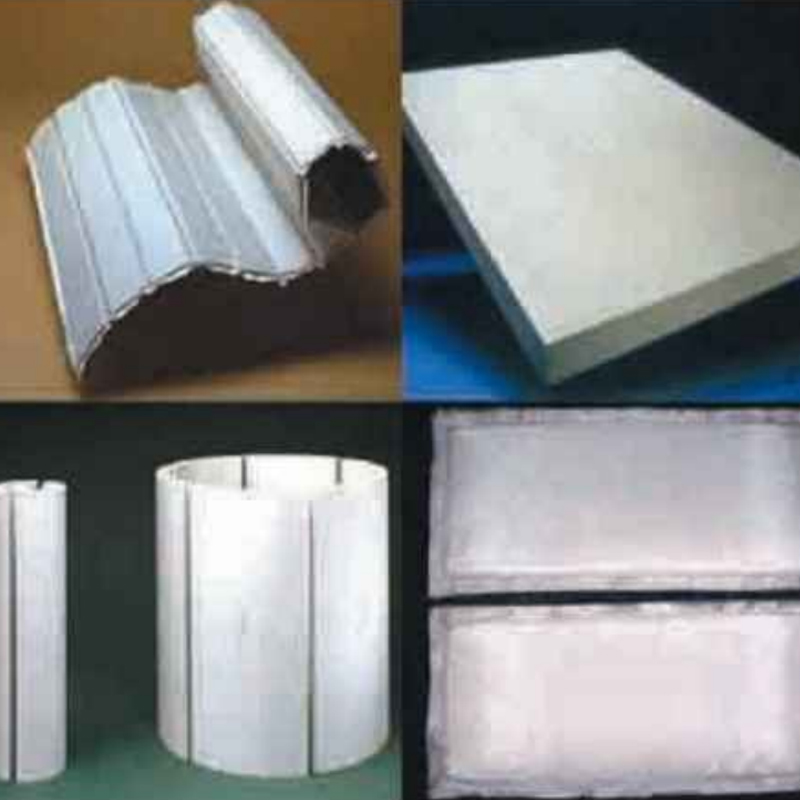 Nano mikroporøs isoleringsplade Nanoisolerende kompositmaterialer fremstilles ved at kombinere nanoporøse materialer med varmeafskærmende materialer gennem en speciel proces. Deres varmeledningsevne er o... Se produkt →
Overholdelse er der, hvor ny kapacitet oftest går i stå. Off-gas fra grafitisering bærer svovldioxid, kulilte, tjæretåge og fine kulstofpartikler, så ekstraktions- og rensningsdesignet skal normalt godkendes, før ovnen overhovedet er bestilt. Vandkølekredsløb er typisk lukket sløjfe med lækagedetektion, og højstrømssektioner kræver de sædvanlige bue-flash-grænser, isolerede værktøjer og termisk billeddannelse som en del af en planlagt rutine. Leverandører, der hævder ISO 9001 eller CE-overensstemmelse, bør være i stand til at vise certifikatnumre og omfang, da omfanget ofte dækker elektrisk sikkerhed frem for højtemperaturydelse.
Hvis du tager én idé fra denne side, så tag sekvenseringen. Tilpas ovntypen til produktet først, design den varme zone og isoleringen derefter, og først derefter forhandle strømforsyningen mod en realistisk cyklus. Toptemperaturtallet er den letteste del af specifikationen at nå, og den nemmeste del at betale for meget for hver dag ovnen kører.
Introduction: Aluminiumsilikatfiberplademateriale er i øjeblikket et højtydende isoleringsmateriale. Aluminiumsilikatfiberplade har fremragende egenskaber såsom let væ...
Introduction: Aluminiumsilikat ildfaste fiberprodukter fremstilles ved selektiv behandling af pyroxen, højtemperatursmeltning, blæsestøbning til fibre, størkningsstøb...
Introduction: 1 、 Formet keramisk fiber ovnforing til høj aluminiumoxid keramisk fiberplade Den formede keramiske fiberovnsbeklædning af keramisk fiberplade med h...

En virksomhed, der integrerer design, R&D, produktion, salg og ingeniørtjenester. Fabrikanter af keramiske fiberplader, Vakuum varmebehandlingsløsninger i Kina.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, Tangbei Village, Leidian Town, Deqing Country, Huzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Zhejiang Nengcheng Crystal Fiber Co., Ltd. Alle rettigheder forbeholdes.
